欢迎光临东莞市君诺达克罗金属科技有限公司网站!
热线:17118111000/18398888268

东莞市君诺达克罗金属科技有限公司君诺达克罗金属制品专业经营各种金属表面处理
欢迎光临东莞市君诺达克罗金属科技有限公司网站!
热线:17118111000/18398888268
东莞市君诺达克罗金属科技有限公司君诺达克罗金属制品专业经营各种金属表面处理
热门搜索:/
“电镀达克罗”这五个字放在一起,容易让人以为是把达克罗涂料当电镀液、通上电往工件上镀。真到产线上看一眼就明白了:没有电解槽,没有整流器,工件是浸在浆料里再甩干、进炉子烧结的。它跟电镀最大的关系,是专门来替电镀收拾那些电镀搞不定的烂摊子。
它到底“电镀”在哪
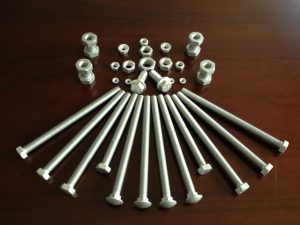
严格说,达克罗本身就不是电镀工艺,而是浸涂加烧结的涂层技术。所谓“电镀达克罗”,业内通常指的是把达克罗涂层用在原本走电镀路线的工件上,尤其是高强度紧固件,替代电镀锌。流程走的是前处理、浸涂离心、预烘、烧结固化,全程没有电解环节。叫“电镀达克罗”更多是市场叫法,方便跟“电镀锌”做区分,不是工艺定义。
无氢脆,才是它替电镀的理由
电镀锌最大的软肋是氢脆。电镀过程中析出的氢原子钻进钢里,十点九级以上的高强度螺栓拧上去之后可能毫无征兆地断掉,事先一点迹象都没有。电镀厂得专门加一道去氢烘烤来缓解,但风险没法完全消除。达克罗不走电解路线,没有析氢环节,氢脆从根子上就不存在。汽车底盘螺栓、制动件、风电连接件这些位置,电镀锌基本不敢碰,达克罗是默认选项。
耐蚀数据也撑得住。普通电镀锌的盐雾时间通常在几十到一百多小时量级,达克罗涂层能做到四百八到一千小时,部分体系更高。膜厚只有六到十微米,螺纹配合精度不受影响,热镀锌那种锌层堵住内螺纹的麻烦也没有。
工艺上的坎,不在“镀”上
达克罗的难点集中在涂覆和固化。涂液是锌铝片混在水性体系里,浸涂之后离心甩干,甩不匀就会有积液、挂液、气泡,固化出来表面坑坑洼洼。预烘得先把水分赶走,一百二十度左右跑十几分钟,再进三百度炉子烧结,时间二十到四十分钟,让片状锌铝和基体之间形成致密膜层。温度低了膜不牢,高了能耗白烧,窗口卡得比较窄。
环保这条线上,传统达克罗配方里含六价铬,虽然绝大部分在烧结时转化成了三价铬,残留的那一点水溶性六价铬还是让不少出口订单绕道走。无铬锌铝涂层把铬酸盐换成硅烷和树脂体系,RoHS和REACH都能过,代价是涂液成本高、前处理要求更严,产线管理得跟着升级。
说到底,电镀达克罗拼的不是谁家电镀线改得快,是谁能把浸涂甩干的均匀度、烧结曲线的稳定性、无铬体系的耐蚀性接住。名字里带“电镀”,干的却是电镀干不了的活,这才是它站住脚的原因。
在线咨询
手机
手机
手机站